






Kraftig horisontal kurveskinne for overliggende transportbånd
Hangzhou Ocean Industry Co., Ltd. er en av de mest erfarne produsentene og leverandørene av Heavy Duty Horisontal Curve Rail for Overhead Conveyor i Kina. Velkommen til engros tilpasset Heavy Duty Horisontal Curve Rail for Overhead Conveyor til konkurransedyktig pris fra vår fabrikk. God service og kvalitetsprodukter er tilgjengelig.
Produktbeskrivelse
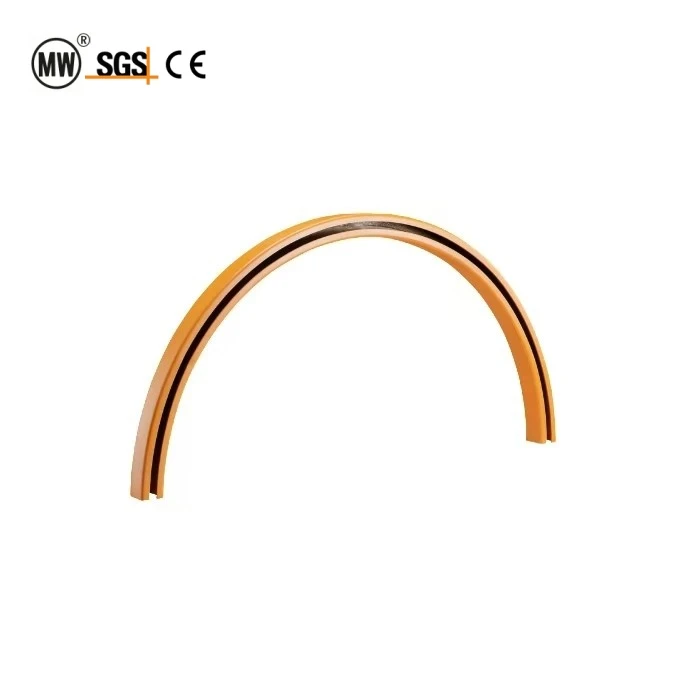
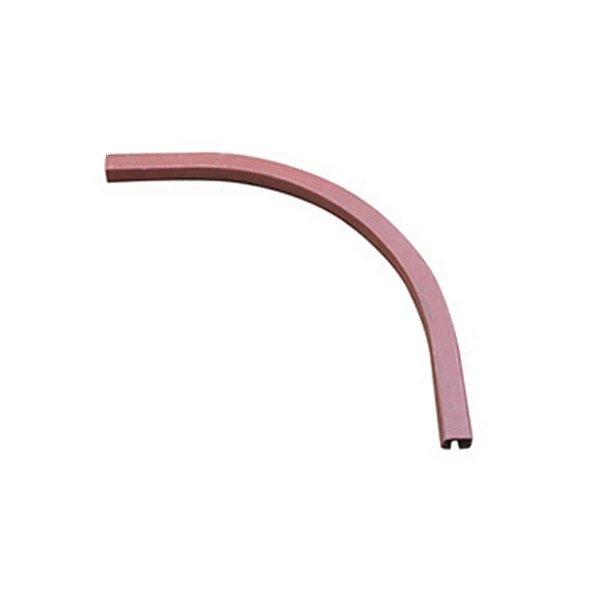
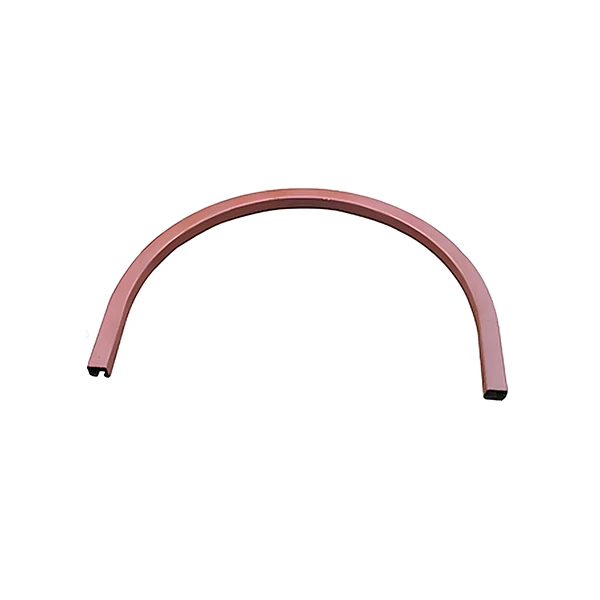
Den kraftige-horisontale kurveskinnen er det kald-formede C-sporet i manganstål som svinger et lukket-spor overliggende transportbånd gjennom 30 grader , 45 grader , 60 grader , 90 grader , 135 grader og 180 grader horisontale bøyninger. Den leveres som en nitrert, klar-til-boltebue for QXG250- og QXG300-kjetting, formet til én fast radius slik at både kjedebanen og den nedhengende banen er festet den dagen skinnen monteres.
Av alle komponentene på et transportørsystem er kurveskinnen den som ikke beveger seg. Kjede, hjul, lagre, drivenheter og opphengsbraketter er forbruksvarer med definerte utskiftingsintervaller; en kurveskinne boltes på plass én gang, og dens geometri styrer deretter hver hjulpassasje, hver lastet anhengsving og hver termisk syklus i hele linjens levetid. Ytelsen bestemmes derfor på fabrikken i stedet for på stedet – av nøyaktigheten til buen, av konsentrisiteten til flensforbindelsene og av tilstanden til den indre flensen der hjulet faktisk går.
Standard vinkelsegmenter kuttes fra samme profil, og kuttes i en hvilken som helst grad for å passe forholdene på stedet. Ikke-standardradier, forkortede eller utvidede tangenter, spesielle boremønstre og delte buer for vanskelig tilgang til stedet produseres til tegning.

Velge riktig kurveskinne for linjen din
Kurveskinnen er tilpasset kjedet den bærer, så valget starter med kjedeserien i stedet for med radius:
• QXG150 eller QXG200 linje → standard-duty kurveskinne, 57 × 67 × 3 mm vegg, R600 / R800.
• QXG250 eller QXG300 linje → kraftig-kurveskinne, 65 × 72 × 5 mm vegg, R1000 / R1200.
• Kjedeserie ukjent → mål sportverrsnittet- eller fotografer skinnen, kjedet og drivenheten. Vi vil identifisere den matchende kurveskinnen før tilbud, slik at bestillingen plasseres mot riktig veggtykkelse og radius.
De to tabellene nedenfor svarer på to forskjellige spørsmål. Den første viser kurvesegmentene som er tilgjengelige per modell, med radius R i millimeter og tilgjengelig kurvevinkel n i grader. Den andre gir full dimensjons-, material-, toleranse- og vektdata for den tunge-skinnen for QXG250- og QXG300-kjeden, slik at en kjøper eller en installatør kan sjekke skinnen mot strektegningen før bestilling. Tabellene bærer den kontrollerende spesifikasjonen; teksten på denne siden forklarer hvordan disse verdiene oppfører seg på en løpende linje.
Produktspesifikasjon
Kurvesegmenttilgjengelighet etter modell. R=kurveradius i mm; n=tilgjengelig kurvevinkel i grader. Vinkler utenfor denne listen kuttes på bestilling fra samme profil.
|
Type |
R |
n |
|
QXT-150 |
500,600 |
30,45,90,180 |
|
QXT-200 206 |
600,800 |
30,45,90,180 |
|
QXT-240 250 |
800,1000 |
30,45,90,180 |
|
QXT-300 |
800,1000 |
30,45,90,180 |
Heavy-parametertabell: QXG250 og QXG300
Verdiene nedenfor gjelder for den kraftige-kurveskinnen for QXG250 og QXG300 medfølgende-beltekjede. Der de to søylene er forskjellige, er forskjellen satt av kjedens minimum artikulasjonsradius i stedet for av skinneprofilen.
|
Parameter |
QXG250 Heavy-Duty |
QXG300 Heavy-Duty |
|
Skinnemateriale |
16Mn (Q345B) manganstål |
16Mn (Q345B) manganstål |
|
Tverrsnitt (B × H × vegg) |
65 × 72 × 5 mm |
65 × 72 × 5 mm |
|
Profiltype |
C-type vedlagt spor |
C-type vedlagt spor |
|
Overflatebehandling |
Gassnitrering HRC 25–30 |
Gassnitrering HRC 25–30 |
|
Nitreringsdybde |
0,3–0,5 mm diffusjonslag |
0,3–0,5 mm diffusjonslag |
|
Kjernehardhet |
HB 140–180 (ubehandlet) |
HB 140–180 (ubehandlet) |
|
Flytestyrke |
Større enn eller lik 345 MPa |
Større enn eller lik 345 MPa |
|
Strekkstyrke |
Større enn eller lik 510 MPa |
Større enn eller lik 510 MPa |
|
Standard kurveradier |
R1000 / R1200 mm |
R1000 / R1200 mm |
|
Minimum kurveradius |
R800 mm (redusert hastighet) |
R1000 mm (redusert hastighet) |
|
Tilgjengelige vinkler |
30 grader / 45 grader / 60 grader / 90 grader / 135 grader / 180 grader |
30 grader / 45 grader / 60 grader / 90 grader / 135 grader / 180 grader |
|
Egendefinerte vinkler |
Enhver vinkel, kuttet til spesifikasjonen |
Enhver vinkel, kuttet til spesifikasjonen |
|
Radiustoleranse |
±0,5 mm (full bue) |
±0,5 mm (full bue) |
|
Inn-/utgangstangens lengde |
100 mm min (rett bly-inn) |
100 mm min (rett bly-inn) |
|
Type flensskjøt |
Boltet flens, 4 × M8 bolter |
Boltet flens, 4 × M8 bolter |
|
Juster pluggstifter |
2 × Φ8 mm (H7/h6 passform) |
2 × Φ8 mm (H7/h6 passform) |
|
Leddkonsentrisitetstoleranse |
Mindre enn eller lik 0,1 mm |
Mindre enn eller lik 0,1 mm |
|
Maks driftstemperatur |
260 grader (nitrert) |
260 grader (nitrert) |
|
Termisk ekspansjonskoeffisient |
12 × 10⁻⁶ / grad (16Mn) |
12 × 10⁻⁶ / grad (16Mn) |
|
Ekspansjonsfugespalte (ovnssone) |
15–20 mm ved inn-/utkjøring |
15–20 mm ved inn-/utkjøring |
|
Vekt per 90 graders kurve (R1000) |
ca. 12.5 kg |
ca. 12.5 kg |
|
Vekt per 180 graders kurve (R1000) |
ca. 25 kg |
ca. 25 kg |
|
Overflatefinish (indre flens) |
Ra 3,2 μm (kald-dannet) |
Ra 3,2 μm (kald-dannet) |
Hva hver toleranse betyr på en løpende linje
En toleranse er bare viktig når den endrer det som skjer under installasjon eller drift. Disse fire verdiene er de kjøpere spør oftest om, og hver har en direkte konsekvens på stedet.
• Radiutoleranse, full bue – buen kommer som én sammenhengende kurve ved radiusen på tegningen. Støttebraketter kan settes ut mot samme malradius og boltes opp uten å legge mellomlegg, trekke eller -bøye skinnen på nytt på stedet.
• Sammenføyningskonsentrisitet ved pluggen-pinnede flensen – hjulet krysser fra ett segment til det neste uten å møte et trinn. Ingen overgangsstykke er nødvendig mellom kurven og den rette skinnen, og det genereres ingen støt ved skjøten som ville løse flensboltene.
• Inn- og utgangstangens – den rette skinnen løper inn i kurven langs en sann tangent i stedet for å møte den på en knekk. Dette er detaljen som holder slitebanen jevnt på tvers av løpebåndet og fjerner den skarpe kanten et hjul ellers ville truffet mot kurvemunningen.
• Innerflens overflatefinish fra kaldforming – dette er overflaten hjulet faktisk kommer i kontakt med. Den etterlates jevn nok til at slitebanen kan ligge i og polere sitt eget kontaktbånd, i stedet for å skrape langs en enkelt kantlinje.
Der en layout ikke kan møte geometrien ovenfor – en kurve som for eksempel må sammenføyes inne i en overføringsstasjon, eller en som må starte umiddelbart ved en drivenhet – send layouten og vi vil gi råd om hvor skjøten og tangenten kan plasseres slik at ingen hard innføring blir introdusert.
Valg av materiale og overflatebehandling
Grunnmaterialet er 16Mn (Q345B) manganstål, kald-formet i C-profilen som brukes av lukket-beltekjede. Mangan gir profilen to egenskaper samtidig: nok seighet til at 5 mm veggen kan bære den sykliske sidebelastningen av belastede pendanter uten at flensen lener eller deformeres, og nok duktilitet til å formes til en jevn kontinuerlig bue i stedet for en serie flater. Blødt stål og gjennom-herdet stål kan ikke levere begge med samme veggtykkelse, og det er derfor de ikke erstattes i denne applikasjonen.
Overflatebehandling velges fra tre alternativer, og valget styres av hva ruten går gjennom i stedet for pris:
• Gassnitrert, standard forsyning – en HRC 25–30 kasse over et diffusjonslag. Dekselet holdes bevisst mykere enn hjulets slitebane, så skinnen slites inn mot hjulet i stedet for å kjempe mot det: løpeflaten polerer til et matchende kontaktbånd, og slitasjen fordeles langs det båndet i stedet for å konsentrere seg på den ene kanten. Dette er riktig spesifikasjon for tørre linjer – pulverlakkering, malingsovner, generell montering – der skinnen ser hjultrafikk i stedet for fuktighet.
• Galvanisert – spesifisert hvor ruten går gjennom våte prosesser, e-belegg, vaske- eller kjøletunneler, eller hvor linjen går utendørs. Korrosjonsbarrieren sitter på utsiden av profilen; løpeflaten forventes fortsatt å ligge inn mot hjulet.
• E-belagt, svart epoksy – spesifisert for kjemisk eksponering, inkludert avfetting, forbehandling og maling-tåkeatmosfære, der både utsiden av profilen og flensflatene trenger et kontinuerlig belegg i stedet for en bar eller nitrert overflate.
Ovnsoner behandles som et eget tilfelle. For en kurve innenfor eller innenfor rekkevidde av en ovn som går over omtrent 120 grader kontinuerlig, spesifiser den nitrerte skinnen sammen med en ekspansjonsskjøt ved ovnens-sideflens og galvaniserte støttebraketter. Skinnen vokser med temperaturen, og skjøtspalten er plassen som lar den gjøre det uten å bøye seg sidelengs eller åpne C--profilen ved flensen.
Last, hastighet og radiuskapasitet
Den kraftige-kurveskinnen er spesifisert for hengende belastninger på 30–100 kg per hengende ved kjedehastigheter på 5–15 m/min gjennom 90 graders eller 180 graders horisontale svinger. Inne i denne konvolutten er radius variabelen som beskytter hjullagre og kjedeledd. En strammere radius dreier kjedet mer skarpt, slik at hvert hjul skyver hardere mot den indre flensen og mindre av lasten er igjen for hastighet og pendantvekt.
To av grensene er satt av kjeden i stedet for av skinnen: QXG250-kjeden artikulerer ned til R800 og QXG300 til R1000. Under disse radiene blir kjedet, ikke kurveskinnen, begrensningen, og det er grunnen til at en mindre radius kun tilbys med en tilsvarende reduksjon i hastighet eller nyttelast. Tabellen nedenfor gir radiusen vi vil spesifisere for de vanlige tilfellene.
|
Søknad |
Anbefalt radius |
|
90 graders standardsving, hastighet Mindre enn eller lik 10 m/min |
R1000 mm |
|
90 grader standardsving, hastighet 10–15 m/min |
R1200 mm (reduserer sentrifugalkraften 17 %) |
|
180 graders returbøy, hvilken som helst hastighet |
R1200 mm (minimerer kjedeleddsspenning) |
|
Plass-begrenset, hastighet Mindre enn eller lik 8 m/min |
R800 mm (kun QXG250, redusert nyttelast) |
Hvis oppsettet ditt tvinger en radius under den anbefalte verdien, send radius, anhengvekten og linjehastigheten sammen i stedet for radiusen alene. Skinnen kan produseres til nesten hvilken som helst radius; det som må sjekkes er den kombinerte oppførselen til kjede, hjul og skinne i den radiusen, og den kontrollen er det som avgjør om svingen er brukbar eller om de to rette på hver side av den må flyttes.
Cut-to-Angle and Custom Curve Service
Alle vinkler er kuttet fra samme profil, så en 45 graders kurve og en 135 graders kurve produseres på samme formingsverktøy og deler samme flens- og pluggeometri. Det betyr noe for layoutarbeid: En endring av vinkel langs en rute krever ikke endring av skinnetype eller braketttype, så en linje kan falle gjennom 30 grader, kjøre en lang 90 graders bøy, gå tilbake gjennom 180 grader og fortsatt bruke en enkelt kurvefamilie.
Kurver utenfor standardlisten produseres etter spesifikasjon: enhver vinkel skåret til tegning, ikke-standard radius, forkortet eller utvidet tangent, et boremønster tilpasset en eksisterende brakett, og buer delt inn i fraktbare eller løftbare segmenter. For å prise disse, send vinkel, radius, mengde og posisjonen kurven inntar i oppsettet. En PDF-tegning, eller et fotografi av den eksisterende skinnen med nøkkeldimensjonene merket på, er vanligvis nok.
Erstatningsbuer for eksisterende systemer er sitert på samme måte. Der den opprinnelige radiusen og boltemønsteret kan måles eller tegnes, kan den nye skinnen produseres for å falle inn i brakettene som allerede er på strukturen, noe som konverterer en nedstengning til en skinneendring i stedet for en layoutendring.
Matchende komponenter og grensesnittkompatibilitet
En kurveskinne kjøpes som en del av et system – kjede, rett skinne, braketter, hengere og drev – så kompatibilitet er verdt å bekrefte før tilbudet i stedet for etter levering.
• Kjede – den kraftige-skinnen er produsert for QXG250 og QXG300 innesluttet-beltekjede. Oppgi kjedeserien på henvendelsen; hvis det ikke er kjent, identifiserer sportverrsnittet-det.
• Rett skinne – kurve og rette segmenter deler samme C--profil, samme flensoverflate og samme pluggmønster, så ingen adapter eller overgangsstykke er nødvendig ved skjøten. Segmenter fra ulike produksjonspartier bolter seg også sammen, fordi flens- og pluggdimensjonene er de samme i hele familien.
• Veggtykkelse – de ytre dimensjonene til standard-bruksprofilen på 3 mm og den kraftige-lastprofilen på 5 mm er identiske, noe som betyr at en standard-brukskurve vil passe fysisk til en QXG250-linje og kjedet vil løpe i den. Den vil ikke bære lasten. 3 mm veggen er kun vurdert for lette anheng, og en kraftig linje vil deformere flensen godt før hjulene eller kjedet slites. Tilpass veggtykkelse til kjettingserier, og ikke bland veggtykkelser rundt én sløyfe: endringen i stivhet ved overgangene gir inkonsekvent hjulkontakt, som viser seg som støy og ujevn hjulslitasje.
• Støtte- og opphengsbraketter – oppgitt separat fra kurven, fordi antall og avstand avhenger av buelengden, pendantlasten og avstanden til nærmeste konstruksjonsstål. De leveres vanligvis med kurven slik at hele svingen monteres i en operasjon.
• Ekspansjonsskjøter – kreves ved ovnens-sideflensskjøter i alle kurver som blir varme eller som sitter nær en ovnsflate. De bestilles med kurven, siden skjøten er et maskinert trekk ved flensen i stedet for et tilbehør som monteres senere.
Kraftige-kurver i malings- og pulverlakkeringslinjer
På en belegglinje bærer den horisontale kurven vanligvis den vanskeligste kombinasjonen av forhold på hele banen: den tyngste hengende lasten, en retningsendring og – på de fleste planløsninger – ovnsgrensen. Dette er posisjonene der kurveskinnespesifikasjonen bestemmer linjeytelsen.
• Ovninngangs- og utgangsbuer – kurven som fører kjeden inn i herdeovnen sitter mellom omgivelsesluften og ovnens overflate. Den ser temperaturområdet til prosessen og hengende belastning på samme tid, og det er posisjonen som tar ekspansjonsfugen.
• Returbøyninger ved enden av løkken – 180 graders buen reverserer kjedet der akkumulert kjedespenning er høyest, og er posisjonen der den største radiusen normalt er spesifisert.
• Laste og losse buer – der operatører fester og fjerner de tyngste anhengene, ofte med laveste linjehastighet og med størst lastsving på kroken.
• Dyp-, vask- og forbehandlingskurver – våtseksjoner, hvor galvaniserte eller e-belagte kurver og galvaniserte braketter er spesifisert slik at banen ikke blir korrosjonspunktet på linjen.
• Buffer- og akkumuleringsbuer foran ovnen – der linjehastighet og pendantavstand varierer, slik at avstanden mellom hjulene rundt buen endres og belastningen fordeles ujevnt langs kurven.
Den samme skinnefamilien brukes utenfor malingsanlegg, på overliggende samlebånd som frakter tunge komponenter og overalt hvor en lukket-beltekjede må endre retning under belastning. Hva kurveskinnen må motstå er det samme i alle tilfeller: en gjentatt sidebelastning som påføres gjennom et lite kontaktområde, for hele linjens levetid.
Installasjon og-justering på stedet
En kurve er installert i samme rekkefølge som den rette skinnen den forbinder: braketter først, satt ut mot malradiusen, deretter løftes buen på plass og boltes gjennom flensen, med pluggpinnene som lokaliserer skjøten.
• Sett ut støttebrakettene rundt buen før skinnen løftes. Braketter bærer sidebelastningen av belastede anheng inn i bygningskonstruksjonen langs hele svingen; hvis de bare er plassert i endene, tar de to endebrakettene belastningen av hele kurven og profilen begynner å lene seg.
• Monter pluggpinnene før den endelige bolten trekkes til. Pinnene lokaliserer skjøten ved den utformede konsentrisiteten; boltene holder den lukket, men de justerer den ikke.
• Ikke trim tangentendene på stedet for å få en kurvetilpasning. Den rette ledningen- er formet inn i segmentet, og å kutte den tilbake fjerner overgangen hjulet går inn på og gjenoppretter knekken skinnen ble laget for å unngå.
• Still inn klaringen til ovnens-sideskjøt som et mellomrom. Denne klaringen er godtgjørelsen for termisk vekst; å lukke den opp under installasjonen fjerner marginen skinnen trenger når ovnen kommer opp i temperatur.
• Trekk kjedet gjennom den nye kurven for hånd eller i krypehastighet med linen ubelastet, og se hjulet passere hvert ledd, før linen kjøres i produksjonshastighet. På en tung linje koster det minutter å fange en feil-ledd på dette stadiet; å fange den etter igangkjøring koster en nedleggelse.
Radiuskontroll og dimensjonsinspeksjon
Fordi kurveskinnen er fast i hele linjens levetid, verifiseres buen før skinnen frigjøres i stedet for å aksepteres slik den er dannet. Fire kontroller i produksjonen beskytter dimensjonene som installasjonen er avhengig av.
• Radius måles rundt buen mot en mal i full-skala, med korte intervaller i stedet for ende-til-punktkontroller, så et avvik midt i en lang bøy kan ikke passere ubemerket mellom inngangs- og utgangstangentene.
• Spenningsavlastning ved 550 grader reduserer gjenværende spenning i profilen ved kaldforming og holder flathetsavviket på den indre flensen innenfor 0,3 mm. Flathet er en slitasjekontroll snarere enn en kosmetisk en: en indre flens som ikke er flat belaster hjulet på den ene kanten av slitebanen, og kantbelastning er det som gjør at hjulbanene spruter i stedet for å slites jevnt.
• Radiustilbakemelding med lukket-sløyfe under formingen holder radiusen stabil langs kurvens lengde, så en 180 graders bøyning måler det samme i begge ender som i midten.
• Flensflater og plugghull er produsert slik at skjøtmålet tilhører de to segmentene som skal boltes sammen på stedet, og kassedybden kontrolleres samt overflatehardhet – den nitrerte kassen er dimensjonert for hjultrafikken en fler-skiftlinje produserer, over 50 000 hjulpassasjer per år, uten å danne et trinn ved løpebåndet.
Records kan leveres med bestillingen. Oppgi kravet når du spør – materialspesifikasjon, radius- og flensavlesninger, nitreringsdybdedata – slik at postene heves med produksjonspartiet i stedet for å bli rekonstruert etter at skinnen er sendt.
Gods- og byggeplasslogistikkplanlegging
Kurveskinner er tunge, vanskelige former som forvrenges hvis de stables eller slippes, så håndteringsavgjørelsene tas best når bestillingen legges i stedet for når containeren lastes.
• Destinasjon og modus – fortell oss havnen eller leveringsadressen og om kurvene går til sjøs eller med fly. Flyfrakt brukes normalt bare for en prøve eller et enkelt erstatningssegment.
• Håndtering på mottakersiden – angi om gaffeltruck eller traverskran er tilgjengelig, og om lysbuen må gå gjennom en standard dør eller en vareheis. Dette avgjør om en stor returbøy leveres som én bue eller delt i seksjoner.
• Lagring på stedet – fortell oss hvor lenge kurvene vil stå før installasjon. Et sett som installeres ved ankomst trenger mindre korrosjonsbeskyttelse enn et sett som skal lagres utendørs i flere måneder før en nedleggelse.
• Tilgang til bygningen – en 180 graders bue er en stor gjenstand å manøvrere inne i et arbeidende anlegg. Å dele den ved en flensskjøt er vanligvis mindre forstyrrende enn å fjerne en vegg eller åpne taket, og skjøten er utformet for å-skjøtes på nytt på stedet uten tap av konsentrisitet.
Hvert av disse valgene påvirker pakking og pris, og alle er enklere å ordne før profilen dannes enn etter at kurvene står i gården.
Hva du skal sende for et tilbud på Curve Rail
Et tilbud som kan kontrolleres mot strektegningen, i stedet for en pris som må korrigeres senere, trenger seks innganger:
1. Kjedeserie, eller sportverrsnittet-der serien ikke er kjent.
2. Radius og vinkel for hver kurve på layouten, med den nødvendige mengden for hver kombinasjon.
3. Hengelast per krok og kjedehastigheten linen går med.
4. Rutemiljø – om en ovn eller en våt prosess ligger nær kurven, og om ledningen er innendørs eller utendørs.
5. Overflatebehandling kreves for hver kurve: nitreret, galvanisert eller e-belagt.
6. Destinasjonshavn eller leveringsadresse, og datoen jernbanen må være på stedet.
Der det finnes en layouttegning, merk av kurvene på den og send den sammen med henvendelsen. Der det ikke finnes noen tegning, send bygningssøylenettet sammen med posisjonene til laste- og lossestasjonene og ovnsflaten; ingeniørteamet vårt vil foreslå en radius og en vinkel for hver sving rundt disse faste punktene før en bestilling legges inn.
Hvis kravet er en prøvekurve for en eksisterende linje i stedet for et sett for en ny installasjon, si fra når du spør, slik at tilbudet skrives for riktig mengde og riktig pakking.
FAQ
Vanlige layoutfeil som forkorter kurveskinnelevetiden
De fleste klager på kurveskinne sporer tilbake til hvordan kurven ble spesifisert eller installert i stedet for til selve skinnen. Dette er de tilbakevendende, med symptomet som identifiserer hver.
1. En standard-brukskurve brukt på en tung linje. Symptom: kjedet sitter lavt i kurven og hjulene begynner å kjøre på flensen. Årsak: den lettere veggen kan ikke bære anhengslasten, og den deformeres før hjulene eller kjedet er slitt.
2. Veggtykkelser blandet rundt en sløyfe. Symptom: støy og ujevn hjulslitasje konsentrert nær overgangene. Årsak: endringen i stivhet mellom segmentene gjør hjulkontaktgeometrien inkonsekvent fra ett segment til det neste.
3. En ovn-tilstøtende kurve installert uten utvidelsestillatelse. Symptom: skinnen bøyer seg sideveis nær ovnen og C--profilen åpnes ved flensen. Årsak: termisk vekst har ingen steder å gå, så den flytter skinnen i stedet for skjøten.
4. Støttebraketter med for stor avstand rundt buen. Symptom: flensen lener seg, vanligvis starter ved brakettene nærmest inngangen. Årsak: sidebelastningen konsentrerer seg på de to stiveste punktene i stedet for å deles langs svingen.
5. Tangenten kuttet på stedet for å få kurven til å passe. Symptom: støtstøy ved kurvemunningen og slitebaneskalling som starter ved inngangen. Årsak: hjulet møter et trinn i stedet for en tangent.
6. En kurve ordnet til en nominell radius som ikke samsvarer med oppsettet. Symptom: lysbuen må skyves, trekkes eller shimses på plass under installasjonen. Årsak: korrigering av uoverensstemmelse med kraft belaster flensen i en retning den ikke er designet for å motstå.
Hver og en av disse er billigere å unngå på spesifikasjonsstadiet enn å korrigere på en løpende line. Hvis du erstatter en kurve som viser ett av disse symptomene, send et fotografi av den feilede skinnen med kjedeserien og radius; feilmønsteret identifiserer vanligvis årsaken, og årsaken avgjør om en rett erstatningsskinne holder eller om selve layoutdetaljene må endres.

Populære tags: Heavy Duty Horisontal Curve Rail for Overhead Conveyor, Kina Heavy Duty Horisontal Curve Rail for Overhead Conveyor produsenter, leverandører, fabrikk
Du kommer kanskje også til å like


Sende bookingforespørsel